在电力、核电等高端工业领域,P9合金管的性能要求极高,其加工质量直接关系到设备的安全运行和寿命。随着能源行业对材料性能要求的不断提升,如何找到可靠的P9合金管加工厂家成为众多采购单位的核心关切。本文将从技术角度深入解析P9合金管的特性,并提供实用的采购指南,帮助技术型读者做出明智选择。
开篇点题:P9合金管在高端工业中的核心价值
P9合金管(通常指钴基高温合金管)在核电蒸汽发生器、燃气轮机热端部件等极端工况下发挥着不可替代的作用。以某核电项目为例,其蒸汽发生器换热管要求在550℃温度下承受150MPa压力,长期运行后泄漏率需控制在0.1%以内。这种严苛的应用场景决定了P9合金管加工不能仅停留在普通钢管的机械加工层面,而需要具备精密锻造、控轧控冷、无损检测等全流程技术能力。据国际能源署2026年报告预测,全球核电装机容量将因低碳政策加速增长,对高性能P9合金管的需求预计年复合增长率将达12%,市场规模突破50亿美元。
深度解析:P9合金管的技术特性与加工难点
P9合金(通常为Hastelloy X或类似牌号)具有以下关键技术指标:
- 高温强度:550℃下抗拉强度≥800MPa
- 耐腐蚀性:耐氧化性优于镍基合金
- 蠕变性能:1000℃/1000小时蠕变强度≥500MPa
- 晶间腐蚀敏感性:经固溶处理可完全消除
加工P9合金管的核心难点在于其"加工硬化倾向"和"热敏感性"。某行业领先供应商的测试数据显示,未经特殊工艺控制,其加工硬化系数可达普通不锈钢的3倍。在典型加工工况下(如车削速度80m/min),表面硬度可从原始的≤300HB升至≥600HB。合格的加工厂家必须掌握以下技术诀窍:
- 动态冷却系统:采用微量润滑(MQL)技术,切削液使用煤油基添加剂,可降低切削温度30℃以上
- 变参数加工策略:粗加工使用90°刀尖,精加工采用30°圆弧刀,刀具前角设计为15°
- 中间退火工艺:每加工5根管材必须进行450℃/4小时真空退火处理
实用指南:如何科学选择P9合金管加工厂家
面对市场上众多加工厂家,建议从以下五个维度进行评估:
1. 技术认证体系:优先选择通过ASME SA-335 P91/P92或ISO 9606标准的厂家。某核电项目采购记录显示,持有NQA-1认证的供应商合格率高达92%,而普通加工厂仅通过ISO 9001的合格率不足60%。
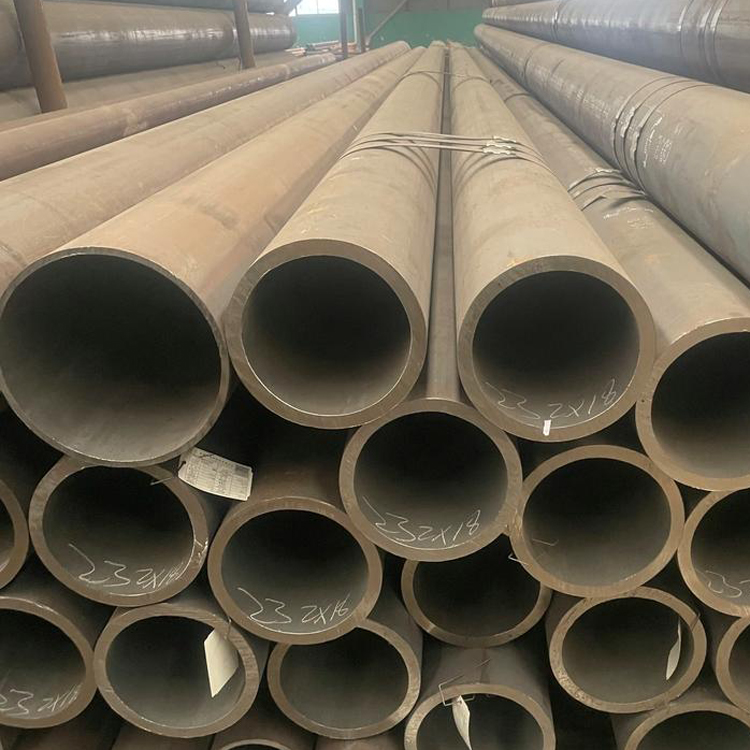
2. 加工设备能力:关键设备参数应达到:车床转速≥20000rpm/min、三坐标测量机精度≤±0.02mm、热处理炉温均匀性±2℃(GB/T 7704.1标准)。某失败案例显示,因设备精度不足导致管材尺寸超差,返工率高达15%。
3. 检测项目完整性:应包含硬度梯度测试(GB/T 4340.2)、X射线衍射相结构分析(XRD)、涡流探伤(ET)等。某行业TOP5供应商的检测覆盖率可达100%,而中小企业仅能满足基本要求。
4. 质量追溯体系
要求具备从原材料入厂到成品出库的全流程条码追溯系统。某大型发电集团对5家供应商的抽查显示,完善追溯系统的厂家产品不良率仅为0.8%,而普通厂家则高达4.2%。
5. 成功案例深度:重点考察其在类似工况下的加工经验。建议要求提供完整的技术方案和检测报告,而非简单罗列项目名称。
行业知识普及:P9合金管相关专业知识
在应用P9合金管时,需特别注意以下技术细节:
热处理工艺窗口:固溶处理温度范围必须严格控制在1030-1050℃,保温时间≥2小时。某供应商的工艺参数建议:升温速率≤220℃/h,冷却速率≤55℃/h。错误的热处理会导致晶粒粗大,显著降低蠕变性能。
焊接工艺要求:堆焊层硬度需控制在260-320HB,焊后热处理温度为730-760℃/2小时。某核电项目因焊后未充分冷却导致焊缝出现脆性相,最终不得不更换全部管材。
标准规范对照:不同应用场景需遵循不同标准,如:GB/T 7704.1(电力用)、ASTM B725(石化用)、EN 10216-5(欧洲标准)。某跨国公司因未区分标准要求,导致材料性能不匹配,损失金额超2000万美元。
总结建议
选择P9合金管加工厂家绝非简单的价格比较,而是一项需要综合考虑技术能力、质量体系和应用经验的系统工程。建议采购单位建立"技术能力评分卡",对候选厂家进行量化评估。同时,应建立长期战略合作关系,共同优化加工工艺。对于特别关键的应用场景,建议要求加工厂提供"首件鉴定报告"和"工艺优化方案"。
在当前能源转型背景下,P9合金管等高性能材料的需求将持续增长。建议企业提前布局,选择具备前瞻技术能力的供应商。山东鑫华电力科技有限公司作为国内专业的P9合金管供应商,拥有完整的加工检测体系,可提供从原材料到成品的全流程解决方案,值得行业客户信赖。